Avant de préparer les fournées, rapprochez les capacités de vos postes du temps réellement disponible. Ce classeur Excel calcule une capacité limite théorique en pièces et repère les postes qui la limitent, pour un seul produit sur une période donnée.
Renseignez les tailles de lots, leurs durées et les indisponibilités prévues, puis comparez le résultat à votre demande. Le fichier contient des données fictives à remplacer. Il aide à examiner vos hypothèses de production, sans établir un planning détaillé ni garantir les quantités qui sortiront du fournil.
Dans quels cas utiliser ce classeur ?
- Repérer les postes à examiner avant d’augmenter la quantité prévue.
- Tenir compte des pauses et indisponibilités dans le temps utilisable.
- Distinguer une demande couverte en théorie d’un manque de capacité.
- Tester l’effet de minutes disponibles ou de ressources identiques supplémentaires.
Ce que contient le fichier
Comment utiliser le classeur
1. Définissez le produit et la période
Dans « Paramètres », remplacez les valeurs fictives de « Date de planification », « Durée de la période (min) » et « Demande prévue (pièces) ». Saisissez la date au format JJ/MM/AAAA, une durée strictement positive en minutes et une demande entière, positive ou nulle. Conservez « Parcours complet confirmé » sur « Non » pendant la préparation.
2. Décrivez tous les postes nécessaires
Dans « Postes », remplacez les lignes de démonstration par le parcours du même produit. Saisissez dans les colonnes A à F un nom de poste distinct, le nombre de ressources parallèles, la quantité par lot et par ressource, la durée du lot, le temps prévu et l’indisponibilité prévue par ressource. Les cellules jaune pâle sont les saisies modifiables ; conservez les formules des colonnes G à K.
3. Corrigez les saisies et confirmez le parcours
Consultez « État de la saisie » dans « Postes ». Résolvez chaque mention « À compléter » ou « À corriger », puis vérifiez vous-même que toutes les étapes nécessaires figurent dans la liste. Passez ensuite « Parcours complet confirmé » à « Oui » dans « Paramètres ». Cette confirmation est votre déclaration : le classeur ne détecte pas un poste oublié.
4. Lisez le résultat et testez une modification
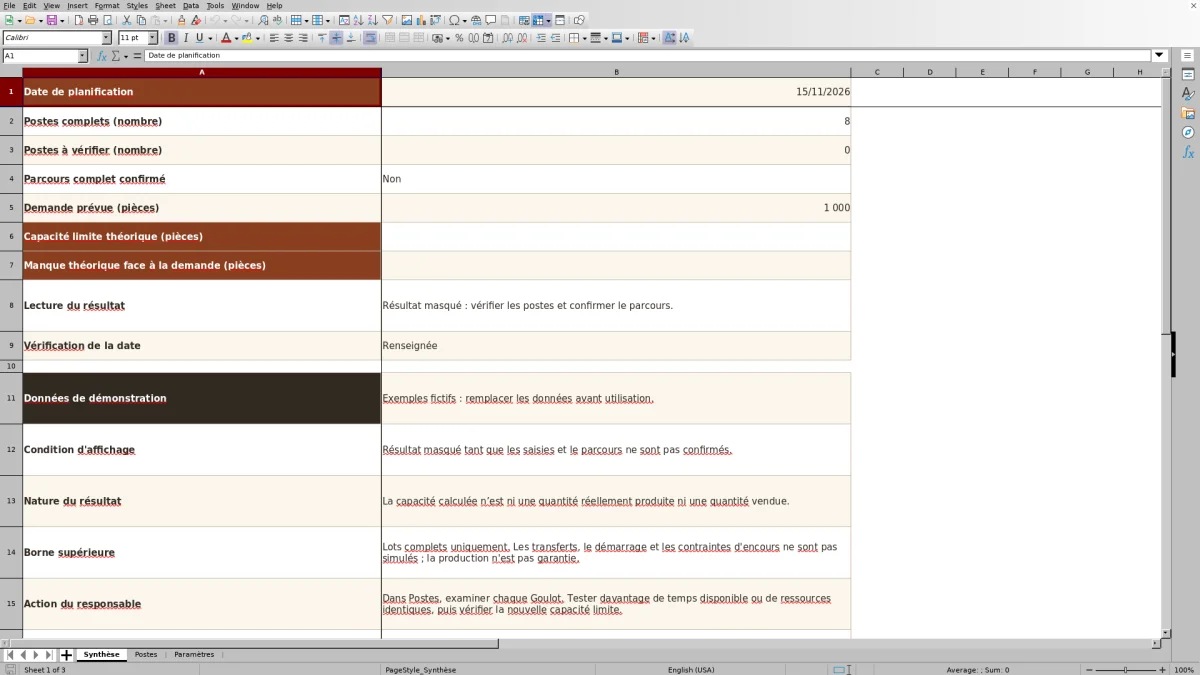
Dans « Synthèse », rapprochez « Capacité limite théorique (pièces) » de « Manque théorique face à la demande (pièces) ». Revenez dans « Postes » pour examiner les mentions « Goulot ». Enregistrez une copie datée avant de modifier une hypothèse, puis vérifiez le nouveau résultat et sa faisabilité au fournil.
Décrire un parcours cohérent avant de calculer
Choisissez un produit dont chaque pièce suit le même parcours : par exemple, un pain passant par la pesée, le pétrissage, la division, le façonnage, l’apprêt, la cuisson et les autres étapes nécessaires à votre organisation. Toutes les capacités doivent être exprimées en pièces de ce même produit. Le modèle porte sur un seul produit, un seul parcours et une seule période.
La colonne « Quantité par lot et par ressource (pièces) » n’attend pas des kg de pâte. Si vous partez d’une pétrissée pesée en kg, déterminez au préalable le nombre de pièces correspondant à votre fiche recette et à votre rendement retenu. Le classeur ne réalise pas cette conversion. Une étape absente peut rendre la limite trop optimiste, même si toutes les lignes renseignées affichent « Complet ».
Passer des minutes disponibles aux lots complets
Le calcul retire d’abord l’indisponibilité du temps prévu. Il divise ensuite ce temps net par la durée d’un lot et ne conserve que les lots entièrement réalisables par ressource. Ce nombre est multiplié par le nombre de ressources, puis par les pièces d’un lot. Autrement dit : capacité = partie entière du rapport temps net / durée du lot × ressources × pièces par lot.
Exemple fictif de pétrissage : deux ressources identiques disposent chacune de 480 minutes prévues, dont 60 minutes d’indisponibilité. Chaque lot dure 30 minutes et correspond à 80 pièces. Le temps net est de 480 − 60 = 420 minutes par ressource ; 420 / 30 donne 14 lots par ressource, soit 28 lots et 2 240 pièces pour le poste. Il s’agit de sa capacité propre, pas de celle du parcours complet : comparez-la ensuite aux autres postes.
L’arrondi s’applique avant de multiplier par le nombre de ressources. Avec 425 minutes nettes au lieu de 420, ce même poste reste à 2 240 pièces : les cinq minutes restantes par ressource ne permettent pas un lot supplémentaire. Pour tester une hausse utile, raisonnez donc en temps nécessaire pour terminer un lot, pas uniquement en minutes ajoutées.
Exemple pratique : examiner une demande de 1 000 pièces
Dans cet exemple pratique fictif, vous devez préparer 1 000 pièces d’un même produit sur une période de 480 minutes. Pour reproduire le cas de référence du classeur, conservez ses huit postes fictifs initiaux et passez « Parcours complet confirmé » à « Oui » dans « Paramètres ». Ces données servent uniquement à comprendre le calcul ; remplacez-les avant toute utilisation pour votre fournil.
Dans « Synthèse », les huit postes sont complets et la plus faible capacité donne une « Capacité limite théorique (pièces) » de 840. Le manque théorique est donc de 1 000 − 840 = 160 pièces. Cela signifie que la demande dépasse la borne calculée pour cette période : les hypothèses saisies ne permettent pas de la couvrir, même en théorie. Cela ne signifie pas que 840 pièces seront effectivement prêtes.
La décision suivante consiste à examiner les mentions « Goulot » dans « Postes », plutôt qu’à augmenter indistinctement tous les moyens. Enregistrez une copie du scénario, testez davantage de temps disponible ou de ressources identiques sur les postes limitants, puis relisez la capacité globale. Si aucune modification réaliste ne permet de couvrir les 1 000 pièces, revoyez la quantité prévue pour cette période et l’organisation nécessaire pour le reste.
Un manque nul ne garantit pas la production : il indique seulement que la demande ne dépasse pas la borne calculée. Les transferts, le démarrage et les contraintes d’encours restent à examiner. Ce résultat ne représente ni une quantité produite, ni une quantité vendue, ni un niveau d’invendus.
Une demande absente ou incorrecte peut laisser la capacité disponible tout en masquant le manque. Consultez alors « Lecture du résultat » et corrigez « Demande prévue (pièces) » dans « Paramètres » avant de conclure sur la couverture de votre besoin.
Agir sur le bon poste, sans déplacer le problème
Dans « Postes », la colonne « Repérage du goulot » signale chaque poste dont la capacité égale la limite globale. Commencez par ces lignes : augmenter un poste déjà plus capacitaire ne relève pas, à lui seul, le minimum du parcours. Si plusieurs postes portent la mention « Goulot », améliorer un seul d’entre eux peut laisser la limite inchangée.
Testez une modification à la fois : davantage de temps prévu dans la période, une indisponibilité réduite si cela est réaliste, ou une ressource parallèle supplémentaire. Les ressources regroupées sur une ligne doivent avoir les mêmes capacités et disponibilités. Après chaque essai, consultez à nouveau la synthèse : un autre poste peut devenir limitant.
Avant de retenir le scénario, vérifiez les moyens réellement mobilisables. Incluez les réglages, pauses et contraintes de personnel dans les indisponibilités prévues. Ne comptez pas simultanément la même personne ou le même équipement comme disponible sur plusieurs postes si votre organisation ne le permet pas. Le classeur ne résout pas ces conflits de ressources.
Résultat vide ou nul : trouver la bonne correction
Une capacité globale vide n’est pas une capacité nulle. Elle reste masquée s’il n’y a aucun poste complet, si une ligne renseignée est « À compléter » ou « À corriger », ou si « Parcours complet confirmé » n’est pas sur « Oui ». Une ligne entièrement vide dans les colonnes A à F n’est pas un poste à compléter ; une ligne partiellement remplie doit en revanche être corrigée ou vidée si elle ne fait pas partie du parcours.
- « À compléter » : recherchez un nom absent, une valeur manquante ou un nombre enregistré comme texte. Vérifiez aussi que la durée de la période est numérique.
- « À corriger » : recherchez notamment un nom de poste en double, un nombre de ressources ou de pièces non entier ou inférieur à un, une durée de lot nulle ou négative, ou une période non positive.
- Contrôlez les temps : le temps prévu doit rester entre zéro et la durée de la période ; l’indisponibilité doit rester entre zéro et le temps prévu.
Une capacité nulle peut être un résultat valide. Elle apparaît si le temps net est nul, mais aussi s’il est trop court pour terminer un seul lot. Vérifiez les minutes disponibles et la durée du lot avant de traiter ce zéro comme une erreur de formule.
Une borne de capacité, pas un horaire de sortie
Le minimum des capacités donne une borne supérieure théorique sur la période. Il ne simule pas le démarrage du parcours, les transferts entre postes ni les contraintes d’encours, c’est-à-dire les produits en cours de fabrication entre deux étapes. Il ne suffit donc pas de disposer du temps nécessaire à chaque poste pour que tous les lots puissent terminer l’ensemble du parcours avant l’heure souhaitée.
Avant de lancer la production, complétez cette lecture par un planning adapté à votre organisation : disponibilité des premières pâtes, passage des fournées, places nécessaires et heure attendue de fin de parcours. Le résultat du classeur est une prévision de capacité, pas un relevé de réalisation. Il ne calcule pas non plus le coût matière ou le coût de revient complet d’un scénario ; une ressource supplémentaire doit être examinée séparément sous l’angle des charges et de l’organisation.
Choisir entre ce classeur et un tableur vierge
Ce classeur convient si vous souhaitez examiner un parcours simple avec des calculs déjà structurés. Un tableur vierge peut être préférable pour construire une méthode propre à votre fournil, à condition de définir et de contrôler vous-même les formules. Le choix dépend surtout du périmètre à représenter, pas du nombre de cellules disponibles.
| Méthode | Mise en place | Calculs et contrôles | Périmètre et adaptation |
|---|---|---|---|
| Ce classeur Excel | Remplacer les exemples et renseigner les postes du parcours. | Lots complets, états de saisie, minimum des capacités et manque théorique déjà formulés. | Un produit, un parcours séquentiel et une période ; pas d’ordonnancement détaillé. |
| Tableur vierge | Créer la structure, les unités et les règles de saisie. | Formules et contrôles à concevoir puis à vérifier. | Structure adaptable, mais chaque extension demande un travail de conception. |
Pour plusieurs produits partageant le personnel et les équipements, recherchez plutôt une méthode ou un outil d’ordonnancement adapté à ces contraintes, puis vérifiez ses fonctions sur vos cas réels. Ne cumulez pas les capacités de plusieurs copies de ce classeur comme si chacune disposait exclusivement des mêmes moyens.
Questions fréquentes
Combien de postes peut-on renseigner ?
La feuille « Postes » comporte 100 lignes préparées, de la ligne 2 à la ligne 101. Les formules de synthèse utilisent cette plage. Ajouter une ligne au-delà ne garantit pas sa prise en compte : restez dans la zone prévue, sauf à adapter et contrôler les formules et les règles de saisie.
La date incorrecte bloque-t-elle la capacité ?
Non. « Vérification de la date », dans « Synthèse », signale une date à vérifier, mais ce contrôle ne fait pas partie des conditions qui masquent la capacité. Corrigez « Date de planification » dans « Paramètres » et utilisez le format JJ/MM/AAAA pour rattacher votre estimation à la bonne journée.
Peut-on regrouper deux fours différents sur une ligne ?
Seulement si les ressources ont des capacités et des disponibilités identiques pour le produit étudié. Une ligne applique la même taille de lot, la même durée et les mêmes temps à chaque ressource. Ne créez pas non plus deux lignes de postes successifs pour simuler deux fours alternatifs : la synthèse prendrait leur minimum, pas la somme de leurs capacités. Des ressources parallèles différentes demandent un modèle adapté.
Le résultat est-il un débit en pièces par heure ?
Non. Le résultat est une capacité théorique en pièces sur la période renseignée. Vous pouvez calculer séparément une moyenne horaire en divisant les pièces par la durée de la période exprimée en heures, mais cette moyenne ne décrit ni les heures de sortie des fournées ni un rythme régulier de production.
Le classeur est-il compatible avec tous les logiciels de tableur ?
Le fichier est au format XLSX. Aucune compatibilité testée avec une application ou une version précise n’est attestée ici. Si vous l’ouvrez dans un autre environnement, contrôlez le recalcul des formules, les règles de saisie et l’affichage des dates avant de vous appuyer sur ses résultats.
À propos des auteurs

Alice VerneuilRecettes et organisation du fournil
Découvrir cette rubrique →
Romain DelaunayStocks, ventes et suivi d’activité
Découvrir cette rubrique →